


A szemüvegkeretek speciális lézerhegesztőgépe nagy-energiájú-sűrűségű lézerimpulzusokat használ az anyag célzott, lokalizált zónáinak felmelegítésére. A szabályozott hődiffúzió révén a lézerenergia megolvasztja az anyagot, így precíz, egyenletes olvadékmedencét alkot. A vékony fémszelvények precíziós illesztésének tágabb megismeréséhez olvassa el akulcstényezők a szálas lézeres mikro{0}}hegesztésben.
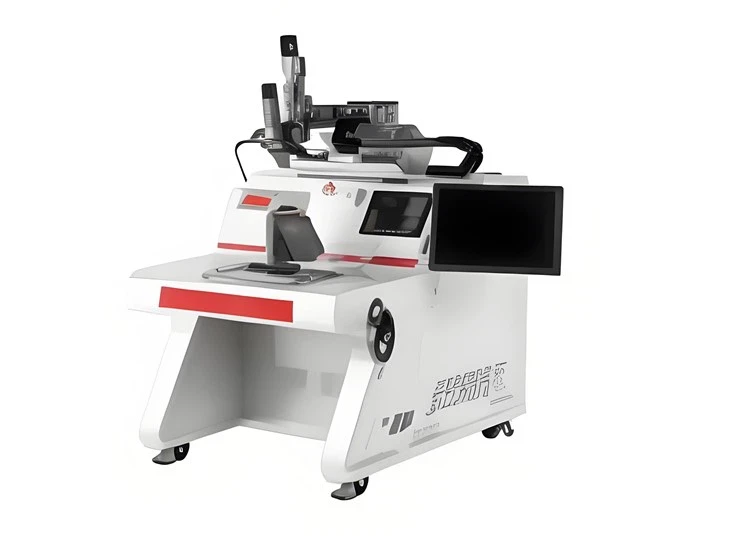
1000 W-os Fiber lézeres hegesztőgép szemüvegkeretekhez
Kifejezetten vékony{0}}falú anyagokhoz és nagy- pontosságú alkatrészekhez készült, ez a fejlett rendszer különféle hegesztési technikákat támogat, beleértve a ponthegesztést, a tompahegesztést, az átlapoló hegesztést és a hermetikus tömítést.
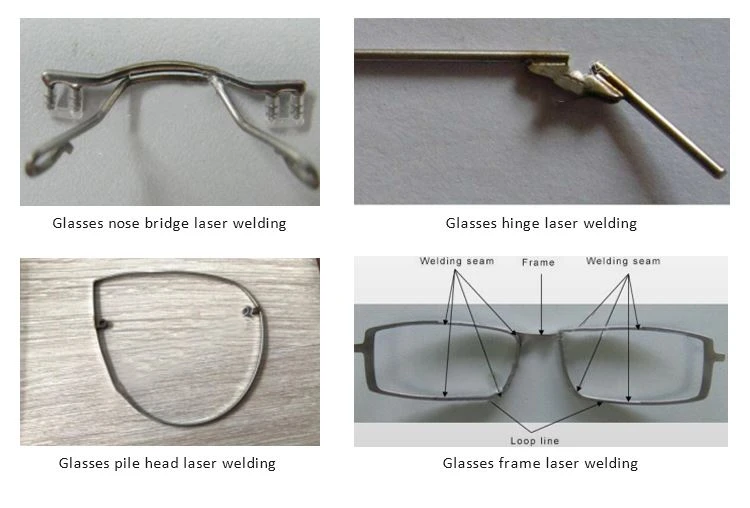
A hagyományos hegesztési módszerekhez képestlézeres hegesztőgépkiemelkedő pontosságot és hatékonyságot biztosít a szemüveggyártáshoz:
- Minimális hőtorzítás:Magas képarányú és rendkívül-szűk hegesztési szélességgel rendelkezik, ami kivételesen kis hő-hatású zónát (HAZ) és nulla vagy minimális termékdeformációt eredményez.
- Hibátlan esztétika:Sima, tiszta és gyönyörű hegesztési varratokat hoz létre, amelyek nem igényelnek utólagos-hegesztési feldolgozást vagy befejezést.
- Kiváló ízületi minőség:Erős, megbízható, nulla porozitású hegesztést biztosít.
- Automatizált pontosság:A nagy pozicionálási pontosság és a csekély fókuszpont teszi a rendszert könnyen adaptálhatóvá automatizált gyártósorokhoz.
- Nincs szükség töltőanyagra:Tisztán működik töltőanyag nélkül; az alkatrészekhez általában a legvékonyabb szakasz 15%-ánál kisebb,{0}}szoros illeszkedést igényelnek.(Megjegyzés: A munkadarabokat előtte alaposan meg kell tisztítani, mivel a nagy{0}}sebességű hegesztési eljárás nem égeti le a felületi szennyeződéseket.)
Ha mélyebbre szeretné tekinteni, hogyan alakítja át ez a technológia a szemüveggyártó sorokat, fedezze fel lézeres hegesztés a szemüveggyártásban.
Fejlett hegesztési módok és műszaki lehetőségek
A hőbevitel és a kötés geometriája paraméterekkel és optikai beállításokkal pontosan szabályozható. A gép az anyag- és gyártási igényektől függően három különböző hegesztési módban működik:
1. Hővezetési mód
- Jellemzők:Sekély és széles hegesztési medencéket készít, a hagyományos AWI vagy GTAW hegesztéshez hasonló esztétikus megjelenést biztosítva.
- Legjobb:Kicsi, bonyolult eszközök, precíziós szerszámok vagy elektronikai cikkek (például relétartályok és akkumulátorok), ahol kritikus a kozmetikai tökéletesség. A legtöbb aktív fém inert védőgázt igényel ebben az üzemmódban, bár bizonyos ötvözetek hegeszthetők a környezeti levegőn.
2. Behatolási mód
- Jellemzők:A hegesztési mélység egyenlő vagy valamivel nagyobb, mint a hegesztési szélesség.
- Legjobb:Alacsony hőbevitelt igénylő alkalmazások kis, mély hegesztési medencékkel kombinálva, amelyeket jellemzően folyamatos hullámú (CW) vagy modulált lézer hajt meg.
3. Kulcslyuk mód
- Jellemzők:Figyelemre méltó mélység-/-szélesség arány, akár 6:1, ami a legenergiahatékonyabb-hegesztési folyamatot képviseli.
- Legjobb:Mély{0}}behatolású ipari hegesztés. A stabil gőzüreg (kulcslyuk) fenntartása érdekében a ciklus során ehhez az üzemmódhoz kizárólag nagy-teljesítményű, speciális folyamatos hullámú (CW) lézerekre van szükség.